Folha de acrílico transparente de alta resistência
Um dos produtos populares da Oleg é a planilha de acrílico clara, e nossa forte capacidade de pro...


Uma base de display de acrílico fundido de 180 mm custa cerca de US$ 7,50 por peça para ser produzida, mas é com ferramentas que os orçamentos de projetos de acrílico realmente quebram. Uma estrutura de molde padrão cotada por um processador chinês custa menos de US$ 1.200 e é configurada em três a cinco dias. Um molde de PMMA personalizado para a mesma peça foi cotado entre US$ 9.000 e US$ 28.000 em 2025, faltando seis a dez semanas para a primeira unidade vendável existir.
Essa lacuna é exatamente a razão pela qual a questão do molde personalizado versus o molde padrão quase nunca tem a ver com qualidade. É uma questão de volume, geometria e quanto você espera que o design se mova após o lançamento.
Na fabricação de acrílico, um molde padrão é uma ferramenta pré-projetada construída com uma geometria catalogada que dezenas de produtos podem compartilhar, enquanto um molde personalizado é usinado de acordo com as dimensões, ângulos de inclinação e textura da superfície de uma peça específica.
A distinção ocorre de forma diferente nas três rotas de produção, e os compradores as confundem rotineiramente.
As ferramentas personalizadas tornam-se o caminho mais barato, com cerca de 6.700 peças para um componente típico de display acrílico, assumindo US$ 12.000 em custos de ferramentas e US$ 1,80 por peça economizados em aparas secundárias e retrabalho.
| Volume anual | Molde padrão | Molde personalizado | Rota de menor custo |
| 1.000 peças | US$ 9.300 | US$ 19.500 | Padrão |
| 5.000 peças | US$ 46.500 | US$ 49.500 | Padrão |
| 6.700 peças | US$ 62.310 | US$ 62.250 | Ponto de equilíbrio |
| 10.000 peças | US$ 93.000 | US$ 87.000 | Personalizado |
| 25.000 peças | US$ 232.500 | US$ 199.500 | Personalizado |
Custo por peça em dólares americanos em quatro volumes anuais
O ponto de equilíbrio é um intervalo, não um número fixo.
Uma mudança de 8 a 12 por cento no preço da resina PMMA altera o ponto de cruzamento em 800 a 1.500 peças, portanto, recalcule no momento em que fizer o pedido, e não no momento em que aprovar o projeto.
Escolha um molde padrão quando a peça aceitar dimensões catalogadas, quando o volume anual ficar abaixo de aproximadamente 5.000 unidades ou quando o projeto ainda estiver em movimento.
Os formatos padrão também simplificam o fornecimento de folhas. A OLEG molda chapas de 1,5 mm a 30 mm em ambos os tamanhos de chapa comuns, o que se adapta à maioria das estruturas de termoformagem padrão sem uma peça bruta personalizada. Os compradores que mapeiam esses formatos para montagens reais podem revisar o guia de aplicação de acrílico para restrições de conformação e fabricação.
Um molde personalizado compensa quando três condições são válidas ao mesmo tempo: volume acima de 7.000 unidades por ano, uma geometria que as ferramentas catalogadas não conseguem reproduzir e um congelamento do projeto de pelo menos 18 meses.
Uma ferramenta é tão boa quanto a data de congelamento por trás dela. Cortar uma cavidade 12 semanas antes de o projeto parar de se mover converte um ativo de US$ 12.000 em um pedido de retrabalho de US$ 12.000.
A cor é a segunda razão pela qual os compradores se comprometem com ferramentas personalizadas. A folha fundida é vazada em vez de extrudada, de modo que uma cor correspondente pode ser fixada em um lote de produção e uma peça moldada evita as bordas aparadas que expõem a variação de cores. O catálogo de cores lista faixas translúcidas, opacas e brilhantes que podem ser comparadas com uma amostra física antes que a cavidade seja cortada.
Os moldes personalizados normalmente suportam mais ou menos 0,15 mm em dimensões críticas contra mais ou menos 0,5 mm para ferramentas padrão, e a maior parte dessa diferença vem de operações secundárias e não da ferramenta em si.
| Parâmetro | Molde padrão | Molde personalizado |
| Tolerância dimensional | mais ou menos 0,5 mm | mais ou menos 0,15 mm |
| Espessura mínima da parede | 2,5mm | 1,5 mm |
| Ângulo de inclinação necessário | 3 a 5 graus | 1 a 2 graus |
| Acabamento superficial visível | Como usinado, névoa leve | SPI A-1 polido |
| Prazo de entrega de configuração | 3 a 5 dias | 6 a 10 semanas |
| Custo de uma mudança tardia de design | Baixo, troca de inserções | Alta, cavidade recortada |
A tolerância é um recurso adquirido, não um padrão. Se o desenho não indicar um ponto de referência e um limite, ambos os tipos de ferramentas enviarão peças que passaram na inspeção e ainda assim falharam na montagem.
As peças expostas à luz solar diminuem o ponto de equilíbrio, porque as ferramentas padrão deixam bordas aparadas e opacidades superficiais que resistem mais rápido do que um acabamento moldado.
Sinalização, claraboias e vitrines externas geralmente combinam uma chapa fundida anti-UV com ferramentas personalizadas, uma vez que uma única cavidade controla a espessura da parede em uma série de vários milhares de painéis e remove o acabamento da borda que acelera o amarelecimento. Uma cavidade polida mais uma folha estável aos raios UV é a combinação que mantém a aparência através de uma janela de exposição externa de dez anos.
As peças externas raramente justificam duas vezes o uso de ferramentas padrão.
O retrabalho em unidades desgastadas custa mais do que o desconto em ferramentas, de modo que os programas externos atingem o equilíbrio perto de 4.000 unidades em vez de 6.700.
Cerca de 6.700 peças para um componente de exibição com US$ 12.000 em ferramentas e US$ 1,80 por peça em trabalho secundário economizado. Peças com tolerâncias restritas ou superfícies Classe A quebram ainda mais perto de 4.000 unidades, porque o custo de corte e rejeição de ferramentas padrão é maior.
Sim, e é o caminho mais comum. As ferramentas padrão validam o ajuste, a cor e a demanda do mercado em três a cinco dias e, em seguida, as ferramentas personalizadas seguem quando a data de congelamento é definida. Faça um orçamento da segunda rodada de ferramentas no início para que a mudança nunca interrompa a produção.
Parcialmente. Uma cavidade SPI A-1 polida produz uma superfície mais lisa do que uma ferramenta padrão usinada, o que reduz o embaçamento. O maior ganho vem da chapa, uma vez que a chapa acrílica fundida retém aproximadamente 92% da transmissão de luz e uma peça moldada evita as marcas de abrasão que dispersam a luz.
A maioria das molduras padrão aceita chapas de 2 mm a 12 mm sem modificação. Abaixo de 2 mm a chapa flexiona durante a conformação, e acima de 12 mm você precisa de um suporte de placa aquecido ou de uma moldura personalizada. Como a OLEG molda chapas de 1,5 mm a 30 mm, as peças espessas muitas vezes podem começar com uma peça bruta padrão em vez de uma ferramenta personalizada.
Calcule os números antes de cortar aço.
Volume, tolerância e data de congelamento decidem a ferramenta. Todo o resto é um detalhe que você pode negociar.

Um dos produtos populares da Oleg é a planilha de acrílico clara, e nossa forte capacidade de pro...
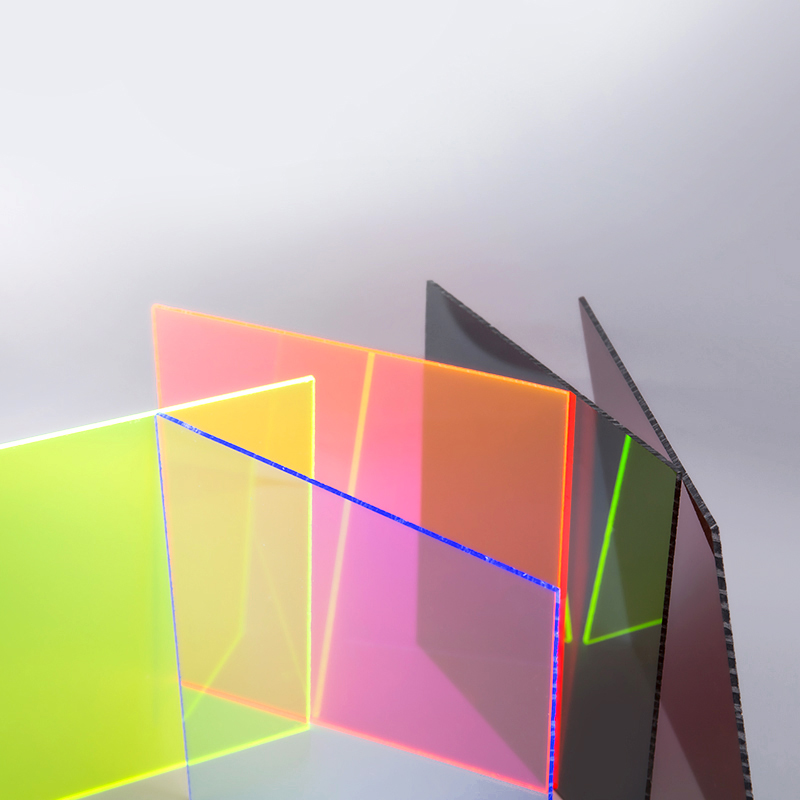
Os produtos de Oleg, cuja matéria -prima é virgem da Mitsubishi. Oleg é um dos 5 principais fabri...

O produto de Oleg, cuja matéria -prima é virgem da Mitsubishi. A cor é altamente uniforme, pura e...

A folha de acrílico dourado tem pequenos brilhos de ouro no material, que causam um efeito luxuos...
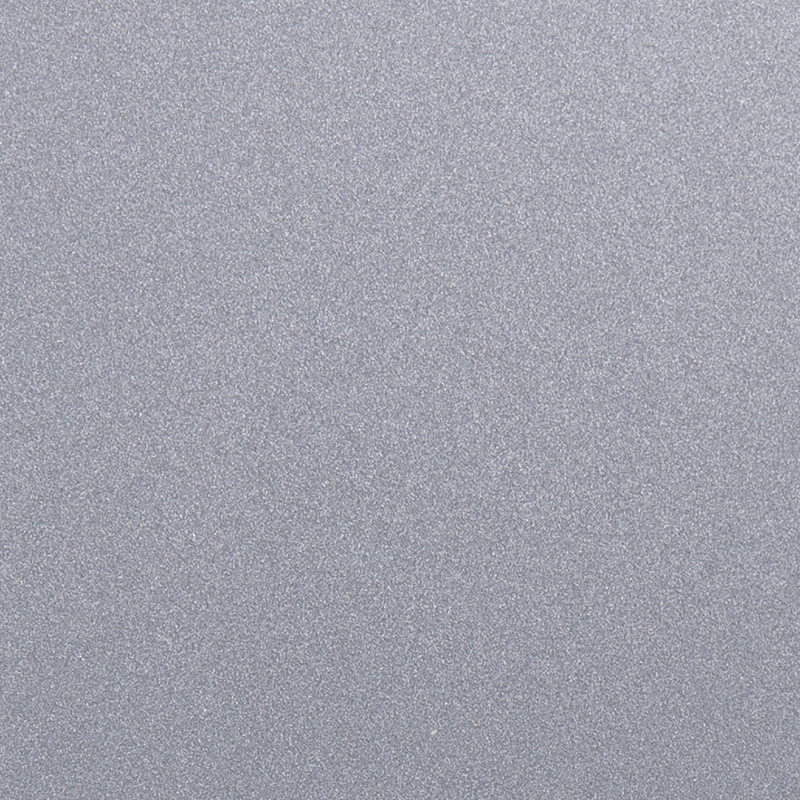
A folha de acrílico de prata possui pequenos brilhos de prata no material, que criando um efeito ...
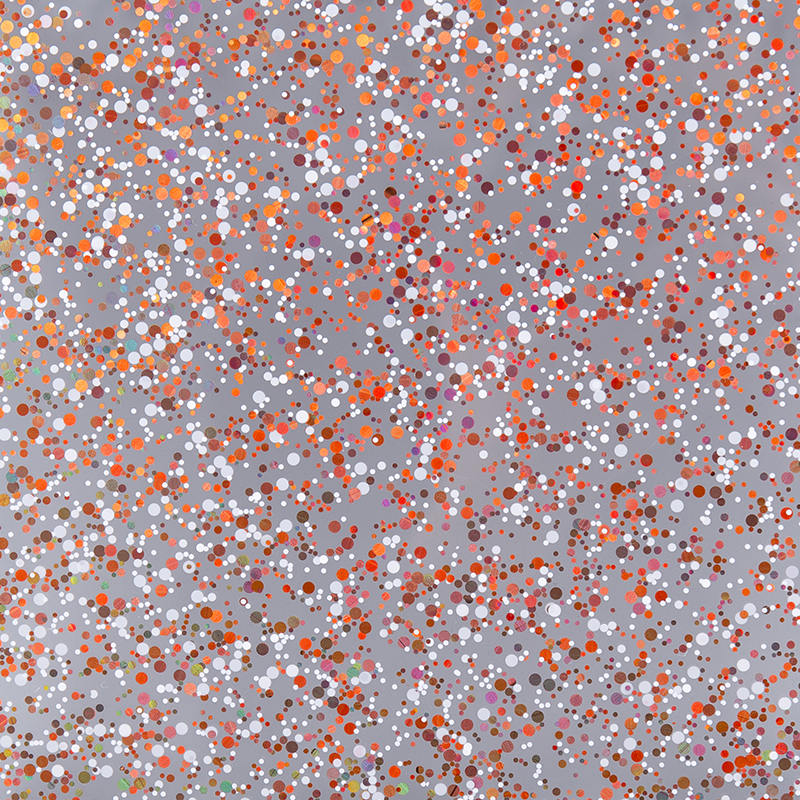
Pequenos brilhos coloridos são adicionados ao material transparente para criar um efeito visual c...

A OLEG é um fabricante profissional de folha de acrílico fundido, oferecendo produtos de alta qua...

A folha de acrílico fosco de lateral duplo Oleg apresenta um acabamento fosco nos dois lados. ...
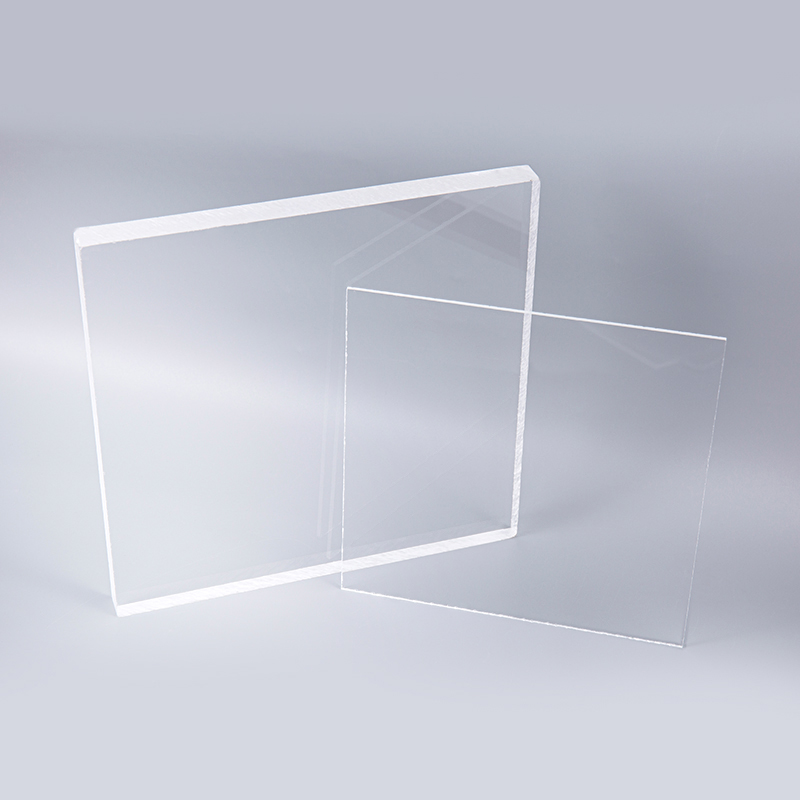
• Resistência à UV: resistente à degradação da luz UV, mantém sua cor e clareza originais ao long...
